Tekninen syvä sukellus laippageometriaan, pisteen valintaan, pinnoitusjärjestelmiin ja asennusmuuttujiin, jotka erottavat luotettavat liitännät kenttävioista.
Abstrakti
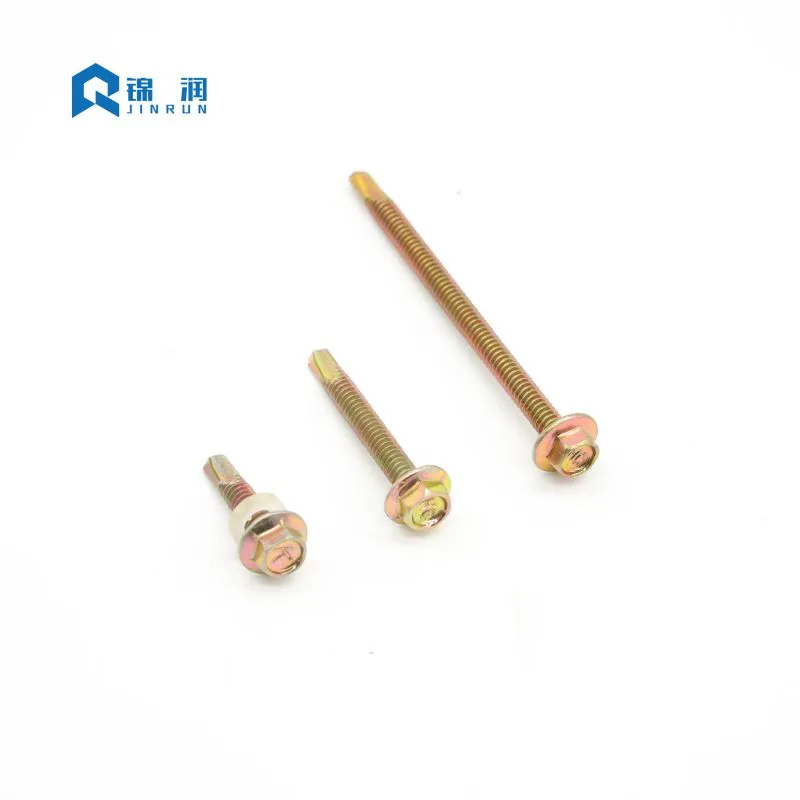
Harvat kiinnikkeet kantavat yhtä paljon rakenteellista vastuuta yhtä vähän näkyvällä tunnisteella kuinKuusiolaippapään itseporautuva ruuvi. Tämän ruuvin on porattava, napautettava ja puristettava yhdellä kierrolla metallikatoista ja verhouksista aurinkokiinnikkeisiin ja kevyeen rakenneteräkseen – usein tuulessa, sateessa ja syövyttävässä altistuksessa. Tässä artikkelissa tarkastellaan integroidun laippapään takana olevaa suunnittelulogiikkaa, materiaalipaksuuden yhteensopivuutta säätelevää pistenumerojärjestelmää, käyttöiän määrääviä pinnoitustekniikoita ja asennusmuuttujia, joita kentällä useimmiten käsitellään väärin. Se on kirjoitettu urakoitsijoille, jakelijoille ja teknisten tietojen kirjoittajille, jotka tarvitsevat muutakin kuin luettelon: he tarvitsevat toimivaa ymmärrystä siitä, miksi tämä kiinnike toimii ja kuinka se voidaan pitää toiminnassa vaativissa rakennusympäristöissä.
Sisällysluettelo
- Suunnittelun anatomia: Miksi laippa muuttaa kuormituspolkuaSiirry osioon
- Standardit, koot ja pistenumerojärjestelmäSiirry osioon
- Pinnoitteen valinta: Sovita ruuvi valotukseenSiirry osioon
- Asennustiede: nopeus, paine ja tiivisteen puristusSiirry osioon
- Vikatilat, jotka jäljittävät valintaan ja tekniikkaanSiirry osioon
- Laadunvarmistus- ja tarkastuspöytäkirjatSiirry osioon
- Usein kysytyt kysymyksetSiirry osioon
1. Suunnittelun anatomia: Miksi laippa muuttaa kuormituspolkua
Perinteinen kuusioaluslevy käyttää erillistä terästaustaista neopreeni- tai EPDM-aluslevyä puristuspaineen jakamiseksi. Laippapää integroi tämän laakeripinnan suoraan pään geometriaan. Tulos ei ole pelkkä käyttömukavuus. Se muuttaa sitä, miten voima kulkee yhteyden läpi.
Laippa lisää laakeripinta-alaa kannan alla, mikä vähentää ohuen teräksen ja esimaalatun verhouksen kosketusjännitystä. Pienempi kosketusjännitys vähentää hajoamisen, pinnoitteen murtumisen ja läpivetämisen riskiä, kun liitos on alttiina tuulen nousulle tai lämpökierrolle. Koska laakeripinta on koneistettu tai kylmämuovattu osana päätä, siinä ei ole erillistä aluslevyä, joka siirtyisi pois keskeltä, putoaisi asennuksen aikana tai puristuisi epätasaisesti.
Kuusikulmainen vetolaite on yhtä toimiva. Se hyväksyy tavallisen hylsyn tai mutterin väännin ja siirtää vääntömomentin paljon pienemmällä nokka-aukolla kuin Phillips- tai Pozi-syvennys. Tällä on merkitystä, kun ruuvin odotetaan poraavan orren läpi ja puristavan sitten paneelin pyörittämättä käyttösyvennystä tai poistamatta päätä. Suuren volyymin töissä laippalaakerin ja kuusiokäytön yhdistelmä mahdollistaa yhden työkalun – tyypillisesti kytkimellä varustetun ruuvipistoolin – työntää tuhansia kiinnikkeitä tasaiseen syvyyteen.
Integroitu laakeripinta
Kun määritetään kiinnittimiä ohuelle teräkselle, jännityksen jakautuminen ruuvin kannan alla on kriittinen suunnittelunäkökohta. Tavallinen litteä aluslevy voi taipua tai vääntyä suuren vääntömomentin vaikutuksesta, mikä vaarantaa liitoksen eheyden. Integroitu laippaKuusiolaippapään itseporautuva ruuvion suunniteltu tietyllä paksuus- ja halkaisijasuhteella, joka kestää taipumista. Tämä jäykkä laakeripinta varmistaa, että puristuskuorma jakautuu tasaisesti liitettyjen materiaalien kesken. Eristettyjen paneelien sovelluksissa laippa estää ruuvin päätä vetäytymästä paneelin suhteellisen pehmeän ulkokuoren läpi, mikä säilyttää säätiiviin tiiviyden myös dynaamisissa tuulikuormissa.
Hex Drive vs. Cruciform Syvennykset
Käyttötavan valinta vaikuttaa merkittävästi asennuksen tehokkuuteen ja liitosten luotettavuuteen. Ristinmuotoiset syvennykset, kuten Phillips tai Pozi, on suunniteltu työntymään ulos, kun tietty vääntömomenttikynnys saavutetaan – ominaisuus, jonka tarkoituksena oli alun perin estää liiallinen kiristäminen massatuotannossa. Rakennussovelluksissa, joissa itseporautuvien ruuvien on leikattava teräksen läpi, nokka-aukko on kuitenkin erittäin epätoivottava. Kuusiokoloveto tarjoaa turvallisen kuuden pisteen kytkennän, jonka avulla käyttäjä voi käyttää tarvittavaa vääntömomenttia reiän poraamiseen ja kierteiden napauttamiseen ilman, että terä luistaa. Tämä positiivinen kiinnitys vähentää käyttäjän väsymistä, minimoi terän kulumista ja varmistaa, että koko vääntömomentti siirtyy leikkuuterään.
Langan geometria ja sitoutuminen
Itseporaavan ruuvin kierreprofiili on optimoitu sekä leikkaamista että kiinnitystä varten. Tyypillisesti kierteet rullataan mieluummin kuin leikataan, mikä linjaa teräksen raerakennetta ja lisää lujuutta. Nousu ja päähalkaisija on suunniteltu tarjoamaan riittävä ulosvetovastus vastaanottavaan materiaaliin. Hienoja kierteitä käytetään yleensä metallista metalliin -sovelluksissa, jotka tarjoavat suuremman määrän kierteitä tuumaa kohti paremman pitovoiman saavuttamiseksi ohuissa osissa. Karkeat kierteet ovat usein edullisia puusta metalliin tai komposiittimateriaaleihin, joissa tarvitaan suurempi kierresyvyys materiaalin siirtämiseksi ilman, että se halkeilee tai murenee.
- Integroitu laakeripinta:levittää puristinkuorman ilman löysää aluslevyä.
- Hex drive:suurempi vääntömomentin siirto ja pienempi terän luisto kuormituksen alaisena.
- Itseporautuva kohta:eliminoi erillisen porausvaiheen teräs-teräs-liitoksissa.
- Tarkkuuskierrerulla:tukee jatkuvaa kiinnittymistä ja ulosvetovastusta.
2. Standardit, koot ja pistenumerojärjestelmä
Maailmanlaajuiset kiinnitinmarkkinat tunnustavat tämän tuotteen useiden nimeämiskäytäntöjen perusteella – DIN 7504K, AS/NZS 3566 ja IFI tuumasarjan vastaavat –, mutta taustalla olevat muuttujat pysyvät yhtenäisinä: halkaisija, pituus, kierteen nousu, pään geometria ja porauskärkien kapasiteetti. Toimittajan luettelossa voi olla kymmeniä yhdistelmiä, mutta spesifikaatiopäätös rajoittuu yleensä kahteen kysymykseen: mikä kokonaispaksuus on liitettävä ja mikä pistenumero voi porata sen paksuuden ennen kierteiden kiinnittymistä.
Pistenumerojärjestelmä on tärkein yksittäinen valintamuuttuja ja se, jota käytetään useimmin väärin. Piste #2 on tarkoitettu ohuille peltilevyille. Kohta 3 kattaa yleisen rakentamisen laajan keskiosan. Piste #5 vaaditaan raskaalle rakennelevylle. Jos kierteittämätön poran kärki on lyhyempi kuin yhdistetty materiaalipino, langat alkavat pureutua ennen kuin kärki on poistunut pohjakerroksesta. Tulos onnostaminen: kaksi kerrosta pakotetaan erilleen, kierteiden kiinnittyminen vaarantuu ja ruuvi voi katketa vääntöylikuormituksen vuoksi.
| Pistenumero | Tyypillinen metallin paksuuskapasiteetti | Yhteinen käyttötapaus |
|---|---|---|
| Kohta #1 | Jopa 0,062 tuumaa (≈ 1,6 mm) | Erittäin ohut pelti, LVI-kanavat |
| Kohta #2 | Jopa 0,110 tuumaa (≈ 2,8 mm) | Vaalea metallilevy, ohut verhous |
| Kohta #3 | 0,110–0,210 tuumaa (≈ 2,8–5,3 mm) | Yleisrakentaminen, katto, teräsrunko |
| Kohta #4 | 0,210–0,250 tuumaa (≈ 5,3–6,4 mm) | Keskikokoinen rakenneteräs, raskas runko |
| Kohta #5 | 0,250 – 0,500 tuumaa (≈ 6,4 – 12,7 mm) | Raskaat rakennepalkit, paksu levy |
DIN- ja IFI-vastineiden dekoodaus
Metrinen ja tuuman sarjat eivät aina kartoita toimittajia yksitellen. DIN ST4.8, ST5.5 ja ST6.3 halkaisijat vastaavat yleisiä kevyitä ja keskikokoisia rakenteellisia liitoksia; IFI #10, #12 ja #14 halkaisijat palvelevat Pohjois-Amerikan markkinoita. Yhdessä sarjassa toimivaa spesifikaatiota ei voida olettaa vaihdettavana toisessa ilman pisteen pituuden, kierteen nousun ja pään laakerin halkaisijan tarkistamista. Esimerkiksi DIN ST5.5 -ruuvilla voi olla hieman erilainen kierteen nousu kuin IFI #12 -ruuvilla, mikä voi vaikuttaa kiinnittymiseen esikierteitetyissä reikissä tai vaadittavaan vääntömomenttiin.
Pituusvalinta ja materiaalipinon laskelmat
Pituusvalinta noudattaa käytännön sääntöä: kierreosan tulee ulottua vähintään kolme täyttä kierrettä liitetyn materiaalin ulkopuolelle. Tämä marginaali suojaa ulosvetovoimaa ja mukautuu pieneen materiaalipaksuuden vaihteluun. Kun pinossa on eristys, tiiviste tai epätasainen rako, kärjen on oltava riittävän pitkä tyhjentämään koko pino ennen kierteen kiinnittymisen alkamista. Insinöörien tulee aina laskea materiaalin kokonaispaksuus (mukaan lukien mahdolliset tiivisteet tai aluslevyt) ja lisätä vähintään 1,5 kertaa ruuvin halkaisija määrittääkseen vaaditun vähimmäisnimellispituuden.
3. Pinnoitteen valinta: Ruuvin sovittaminen valotukseen
Kiinnikkeen mekaaninen rakenne määrittää, pystyykö se muodostamaan liitoksen. Sen pinnoite määrittää, säilyykö tämä yhteys. Sama ruuvigeometria voidaan toimittaa galvanoidulla sinkillä, kuumasinkimällä, sinkki-alumiinihiutalepinnoitteilla tai monikerroksisilla keraamisilla järjestelmillä, ja ero suolasuihkun suorituskyvyssä ei ole inkrementaalinen - se on kategorinen.
Vakiopinnoitettu sinkki tarjoaa perussuojan sisätiloissa ja heikosti suojaisissa ulko-olosuhteissa. Rannikkoilmassa tai teollisuusympäristössä pinnoitteessa voi näkyä punaista ruostetta kuukausien kuluessa. Kuumasinkitys tarjoaa paksumman uhrautuvan sinkkikerroksen vaikeisiin ulko- ja meriympäristöihin, mutta pinnoitteen paksuus voi vaikuttaa kierteen sovitukseen ja vaatii huolellista käsittelyä asennuksen yhteydessä.
Galvanoitu sinkki ja sen rajoitukset
Galvanoitu sinkki on yleisin ja taloudellisin viimeistely itseporautuville ruuveille. Se tarjoaa tasaisen, ohuen pinnoitteen, joka ei muuta merkittävästi kierteen mittoja, mikä varmistaa sujuvan asennuksen. Tavallinen sinkkipinnoite on kuitenkin suhteellisen ohut, usein välillä 5-15 mikronia. Ympäristöissä, joissa on korkea kosteus, suolasuihku tai teollisuussaasteet, sinkkikerros kuluu nopeasti. Kun sinkki on loppunut, alla oleva hiiliteräs alkaa syöpyä, mikä johtaa rakenteiden heikkenemiseen ja ruosteisiin ruostejuoviin rakennuksen julkisivussa.
Kuumasinkitys vaikeisiin ympäristöihin
Pitkäaikaista kestävyyttä vaativissa sovelluksissa kuumasinkitys (HDG) on suositeltava valinta. HDG-prosessissa ruuvi upotetaan sulaan sinkkiin, jolloin muodostuu metallurginen sidos, joka johtaa paksuun, kulutusta kestävään pinnoitteeseen. Sinkki-rautaseoskerrokset tarjoavat erinomaisen suojan. Paksu pinnoite voi kuitenkin tehdä kierteistä hieman raskaampia, mikä edellyttää ylikierteitettyjen muttereiden käyttöä tai erityisiä ajotekniikoita. HDG sopii erinomaisesti raskaisiin teräsrakenneliitoksiin, ulkoaitauksiin ja meriympäristöihin.
Kehittyneet Zn-Al-Keraamijärjestelmät
Ruspert-tyyppiset sinkki-alumiini-keramiikkajärjestelmät edustavat erilaista lähestymistapaa. Pinnoite on komposiitti: sinkkisuojakerros, alumiinisulkukerros ja epäorgaaninen keraaminen pintamaali, joka sulkee mikrohuokosia. Näiden järjestelmien neutraalit suolaruiskutustiedot viittaavat yleensä yli 1 000 tunnin punaruosteenkestävyyteen verrattuna tavanomaisen sinkityksen noin 72–120 tuntiin. Katoilla, julkisivuilla ja aurinkopaneeleilla, joita ei voida helposti huoltaa, tämä suorituskykyero on ero huollettavan kokoonpanon ja ennenaikaisen vaihdon välillä.
TheKuusiolaippapään itseporautuva ruuviArvioidaan usein pelkän pinnoitteen suorituskyvyn perusteella, mutta spesifikaatiossa tulee käsitellä pinnoitetta, alustaa ja ympäristöä yhtenä järjestelmänä.
| Pinnoitetyyppi | Suhteellinen korroosiosuojaus | Ohjeellinen suolasumutusteho | Paras istuvuusympäristö |
|---|---|---|---|
| Galvanoitu sinkki | Perus | ≈ 72 - 120 tuntia | Sisällä, kuiva, lievästi suojattu |
| Kuumasinkitty | Korkea | Paksuudesta riippuvainen, huomattava | Vaikea ulkona, merellä |
| Sinkki-alumiinihiutale (Dacromet-tyyppinen) | Korkea | Useita satoja tunteja | Teollisuus, auto, rannikko |
| Zn-Al-keramiikka (Ruspert-tyyppinen) | Erittäin korkea | Punaruoste > 1000 tuntia | Rannikkokatot, kemiantehtaita, hoitamattomat pinnat |
Galvaaninen korroosio ja erilaiset metallit
Pinnoitteen valinta on myös materiaalien yhteensopivuuspäätös. Alumiinipaneelin kanssa kosketuksissa oleva sinkitty hiiliteräsruuvi voi muodostaa galvaanisen parin kosteuden läsnäollessa. Vähemmän jalometalli syöpyy ensisijaisesti, ja siitä aiheutuvat punaiset ruostejuovat ovat sekä kestävyys että esteettinen vika. Rannikkoalueilla ja alumiinikokoonpanoissa ruostumattomasta teräksestä valmistetut rungot, bimetallirakenteet tai suojapinnoitteet ovat asianmukaisia määrityksiä – ei raskaampaa sinkkikerrosta samalla hiiliterässubstraatilla.
4. Asennustiede: nopeus, paine ja tiivisteen puristus
Itseporautuvat ruuvit ovat metallinleikkaustyökaluja, eivät puuruuveja. Ne toimivat määritellyn nopeus- ja syöttöikkunan sisällä. Ikkunan ulkopuolella kärki ylikuumenee, kovettaa terästä tai ei pure. Ero puhtaan reiän ja palaneen kärjen välillä johtuu yleensä kierrosluvusta ja alaspäin suuntautuvasta paineesta, ei kiinnittimen laadusta.
Tavallisten hiiliteräsruuvien tuotantoalueeksi ilmoitetaan yleensä 1 500 - 2 500 rpm. Ruostumattomasta teräksestä valmistetut itseporautuvat ruuvit vaativat alhaisempia nopeuksia – usein 1 000–1 500 rpm –, koska materiaali kovettuu ja säilyttää lämmön. Kun kärki kääntyy liian nopeasti ilman riittävää syöttöpainetta, kitka nostaa kärjen lämpötilan karkaisualueen ulkopuolelle. Kärki muuttuu siniseksi, menettää kovuuden ja lakkaa leikkaamasta. Sitten ruuvi pyörii tunkeutumatta, ja asentaja lisää usein nopeutta entisestään, mikä kiihdyttää vikaa.
Työkalujen valinta johdonmukaisiin tuloksiin
Työkalulla on yhtä paljon merkitystä kuin nopeudella. Kytkimellä varustettu ruuvipistooli, jossa on syvyysherkkä kärkikappale, takaa tasaisen istuvuuden. Suuren vääntömomentin iskutyökalu sen sijaan käyttää hallitsematonta vasaraa ja vääntömomenttia; pää voi leikkautua irti aivan kuten laippa-istuimet tai EPDM-aluslevy voi murtua ennen kuin käyttäjä reagoi. Momentinsäätö ei ole valinnainen kaikissa sovelluksissa, joissa on tiivistealuslevy. Syvyysherkän suukappaleen käyttö varmistaa, että jokainen ruuvi kiristetään täsmälleen samaan syvyyteen ja puristaa aluslevyn täydellisesti käyttäjän väsymyksestä riippumatta.
EPDM-pesukoneen pakkausikkuna
Katoissa ja verhouksissa liimattu EPDM aluslevy on ensisijainen vesitiiviste. Sillä on kapea oikea pakkausalue. Ylipuristus pakottaa kumin tunkeutumaan metallitaustan ulkopuolelle altistaen sen UV-säteilylle ja repimään kumin ja metallin välisen sidoksen. Alipuristus jättää aluslevyn löysäksi, jolloin kapillaaritoiminta vetää kosteutta pään alle. Oikea asennus näyttää EPDM:n hieman näkyvissä metallialuslevyn reunassa, metallitausta tasaisena tai kevyesti koverana – ei taivutettuna ylöspäin.
Alaspäin suuntautuva paine on syöttönopeusyhtälön toinen puolisko. Kevyt "höyhenen" paine korkealla kierrosluvulla saa kärjen hankaamaan ja luistelemaan sen sijaan, että se leikkaa. Tasainen lineaarinen voima – noin 25–35 lb monissa kenttäohjaimissa – pitää leikkuureunat kiinni ja tuottaa käpristyneitä metallilastuja. Hieno metallipöly ja sininen kärki ovat merkkejä kitkasta, ei leikkaamisesta. Käpristyneet lastut osoittavat, että lämpö lähtee lastun mukana sen sijaan, että se kerääntyisi ruuviin.
5. Vikatilat, jotka jäljittävät takaisin valintaan ja tekniikkaan
Suurin osa "huonoista ruuveista" johtuvista kenttävioista on itse asiassa teknisiä tai asennusvirheitä. Kunkin vian taustalla olevan mekanismin ymmärtäminen lyhentää diagnostiikkaprosessia ja estää toistuvat tapahtumat.
Nostaminen ja langan poistaminen
Kuten pistenumero-osiossa kuvataan, nostaminen tapahtuu, kun kierteen kiinnittyminen alkaa ennen kuin porauskärki poistuu pohjamateriaalista. Kerrokset erottuvat, kierteet irtoavat ylälevystä ja ruuvi voi napsahtaa päähän. Korjaus on pidempi piste, ei suurempi halkaisija tai suurempi vääntömomenttiasetus. Reiän tarkastus poistamisen jälkeen voi paljastaa, olivatko kierteet kiinnittyneet ennenaikaisesti.
Kävely ja pintavauriot
Ruuvi, joka luistelee paneelin poikki ennen puremista, naarmuttaa sinkki- tai maalipinnoitetta ja muodostaa korroosion alkamiskohdan. Kävely on yleistä, kun kärki on liian suuri ohuelle levylle, kun alkupaine on liian kevyt tai kun terä on kulunut. Terävämpi kärki ohuelle mittarille ja kiinteä aloituspaine ratkaisevat useimmissa tapauksissa. Joissakin tilanteissa ohjauslävistimen tai ohuen metallin erikoisporakärjen käyttö voi poistaa kävelyn kokonaan.
Pään katkeaminen ja vääntömomentin ylikuormitus
Pään leikkaus on vääntömomentin rajavirhe. Törmäysohjaimet ja kuluneet kytkimet vaikuttavat usein. Ruuvi voi saavuttaa istuinpinnan ja saada sitten vääntömomenttipiikin, joka ylittää pään ja varren välisen siirtymävoiman. Syvyysherkkä suutin tai vääntömomenttirajoitettu ruuvipistooli estää piikin. Oikean käyttöterän koon varmistaminen on myös ratkaisevan tärkeää, koska löysästi istuva terä voi pyöristää kuusiokäyttölaitteen kulmat, mikä vaatii liiallista voimaa irrotukseen.
Pinnoitteen hajoaminen ja rajapinnan korroosio
Erilainen metallikosketus kosteassa ympäristössä muodostaa galvaanisen kennon. Vaurio ilmenee ruostevärjäytymisenä, pinnoitteen rakkuloitumisena tai osan katoamisena rajapinnassa. Ratkaisu on materiaalin valinta: ruostumaton teräs, bimetallirakenne tai paneelimateriaaliin ja altistusluokkaan sopiva suojapinnoite. Säännöllisillä silmämääräisillä tarkastuksilla rakentamisen aikana voidaan tunnistaa alueet, joissa pinnoitteet ovat vaurioituneet asennuksen aikana, mikä mahdollistaa korjauksen ennen rakenteen käyttöönottoa.
Jokainen näistä vikatiloista vahvistaa samaa periaatetta:Kuusiolaippapään itseporautuva ruuvion järjestelmän komponentti. Pistenumero, pinnoite, alusta, työkalu ja tekniikka on valittava yhdessä. Tehokas pinnoite ei pysty kompensoimaan alamittaista kohtaa, ja korkealuokkainen ruuvi ei kestä iskuväännintä ilman syvyyssäätöä.
6. Laadunvarmistus- ja tarkastuspöytäkirjat
Liitäntöjen luotettavuuden varmistaminen vaativissa rakennuskohteissa edellyttää vahvaa laadunvarmistusprosessia. Määrittäjien ja urakoitsijoiden tulee ottaa käyttöön tarkastusprotokollat, jotka kattavat sekä saapuvat kiinnikkeet että valmiin asennuksen.
Mittasuhteen vahvistus
Tulevista kiinnikkeistä tulee ottaa näytteitä kriittisten mittojen tarkistamiseksi: pään halkaisija, laipan paksuus, pää- ja pienempi kierteen halkaisijat ja kärjen pituus. Näiden mittojen vaihtelut voivat vaikuttaa ruuvin kykyyn porata tehokkaasti ja puristaa turvallisesti. Esimerkiksi alimitoitettu laippa ei välttämättä tarjoa riittävää laakerialuetta, mikä johtaa paneelin muodonmuutokseen. Ilmoitettua lyhyempi kärjen pituus voi aiheuttaa paksumpien materiaalipinojen nostoja.
Pinnoitteen paksuuden testaus
Syövyttävässä ympäristössä olevissa projekteissa pinnoitteen paksuuden tarkistaminen on välttämätöntä. Magneettisia induktiomittareita voidaan käyttää sinkki- tai sinkkiseospinnoitteiden paksuuden mittaamiseen ainetta rikkomatta. Vaihtoehtoisesti uhrauskuponkien laboratoriotestaus voi varmistaa suolasuihkun suorituskyvyn ja pinnoitteen kiinnittymisen. Ainoa tapa taata odotettu käyttöikä on varmistaa, että pinnoite täyttää spesifikaatiot.
Mekaanisten ominaisuuksien validointi
Ruuvin mekaaniset ominaisuudet, kuten vääntölujuus ja kovuus, ovat kriittisiä itseporautuvissa sovelluksissa. Vääntölujuustesti määrittää suurimman vääntömomentin, jonka ruuvi voi kestää ennen kuin pää leikkuu irti tai varsi vääntyy. Kovuustestaus varmistaa, että poran kärki on riittävästi karkaistu läpäistäkseen kohdeteräksen ilman tylsyyttä, samalla kun ydin pysyy riittävän sitkeänä kestämään hauraita murtumia. Toimittajat pitävätJINRUNtyypillisesti sertifioivat nämä ominaisuudet erätestauksen perusteella.
7. Usein kysytyt kysymykset
Mistä tiedän, mitä pistenumeroa käytetään tietylle materiaalipaksuudelle?
Voinko käyttää iskuohjainta näiden ruuvien asentamiseen?
Mikä saa itseporautuvan ruuvin "kävelemään" paneelin poikki ennen poraamista?
Onko Ruspert-tyyppinen pinnoite määriteltävä tavallisen sinkityksen sijaan?
Miksi joissakin asennetuissa ruuveissa näkyy ruosteraitoja muutaman kuukauden sisällä?
Ostajille ja määrittäjille, jotka tarvitsevat dokumentoituja mitta- ja pinnoitusvaihtoehtoja, suunnittelutiimi voi tarjota yksityiskohtaisia teknisiä tietoja ja testiraportteja. Kriittinen vaihe on määrittää materiaalipino, valotusluokka ja työkalut ennen tilauksen tekemistä – ei ensimmäisen yhteyden epäonnistumisen jälkeen.
Laipan pää, kärjen numero ja pinnoite eivät ole itsenäisiä ominaisuuksia. Ne ovat yksittäinen määrittelypäätös. Kun ne on kohdistettu sovelluksen kanssa, kuusiolaippapään itseporautuva ruuvi tarjoaa yhdistelmän, joka pitää vaativat rakennuskokoonpanot yhdessä: porausnopeus, kiinnitysvakaus ja korroosionkestävyys yhdellä kertaa.
Olipa seuraava projekti mukana metallikatto, aurinkoasennus tai kevyt rakenneteräs, oikea lähtökohta on tekninen keskustelu materiaalin paksuudesta, valotuksesta ja asennustavasta.Ota yhteyttäkohdistaa kiinnittimen tekniset tiedot sovelluksen kanssa ennen kuin ensimmäinen ruuvi kiristetään.
Ota yhteyttä projektitukea varten